


PVC mártott szigetelt gyűjtősín-merítési folyamat: folyamatelemzés, anyagválasztás és ipari alkalmazási pontok
Jan 31, 2026
A folyamat magjának meghatározása és a jelenet-adaptáció alapjai
A PVC mártott szigetelt gyűjtősín bemerítés olyan magfeldolgozási technológia, amely egy meghatározott eljárás során egyenletesen fedi be a réz (vagy alumínium) rudak felületét folyékony ragasztós szigetelőanyaggal, így szigetelő védőréteget képez. Széles körben használják az erőátvitel területén. Ez a folyamat különösen az akkumulátorcsomagokban és az energiatároló rendszerekben szigetelőréteget képez az olvadt műanyag bevonattal, aminek több alapvető követelménynek is meg kell felelnie: a szigetelés megbízhatósága szempontjából egységes bevonatvastagság (hagyományos 0,5-2 mm), 20-28 kV/mm szigetelési szilárdság és 4380 V egyenáramú nyomásellenállási tesztnek való megfelelés szükséges; A környezeti alkalmazkodóképesség szempontjából kitűnő sópermet korrózióállóság szükséges (5%-os NaCl oldat, 35 fokon 192 órán keresztül nincs korrózió), és az égésgátló szintnek meg kell felelnie az UL94-V0 szabványnak; Költséghatékonyság szempontjából a PI filmbevonat technológiához képest az anyagköltség 30%-kal csökkenthető, így alkalmasabb a tömeggyártási igényekre. Különböző forgatókönyvekben azonban eltérések mutatkoznak a PVC bemerítésű szigetelt egyedi réz gyűjtősín alkalmazásában. Az erősáramú akkumulátorok területén az erős térérzékenység és a nagy hőelvezetési követelmények miatt a bevonat vastagítása 20-31%-os hőellenállás-növekedést eredményezhet, ami korlátozza alkalmazását; Az energiatároló rendszer nagyobb szigetelési teljesítményt igényel, mint a könnyű súly követelményei, és a bemerítési eljárás behatolási sebessége viszonylag magasabb.
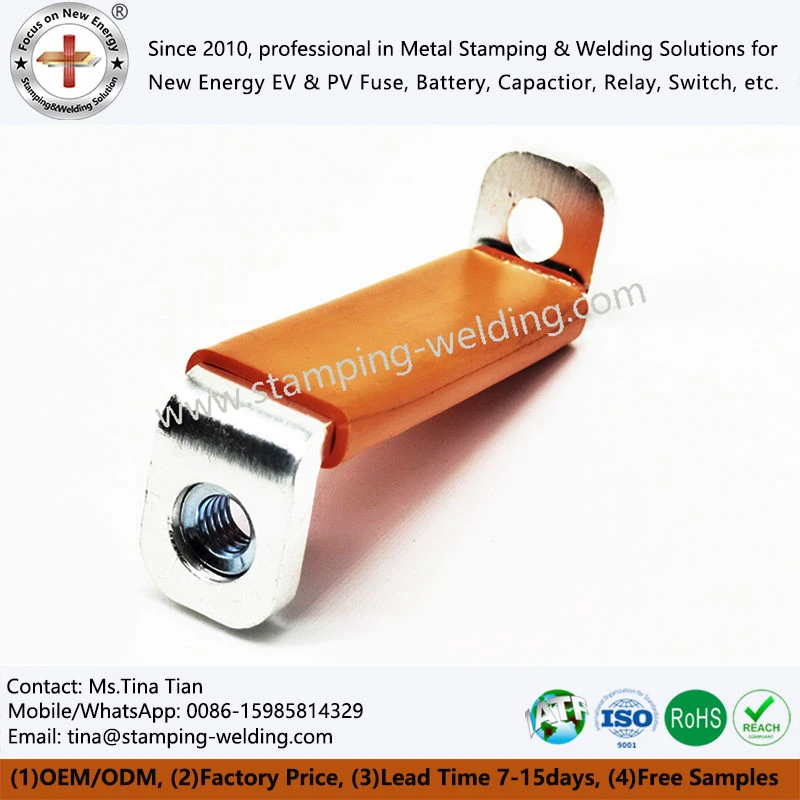
A teljes folyamat és a legfontosabb ellenőrzési pontok elemzése
A bemerítési formázási folyamat lényege a teljes folyamatparaméter pontos szabályozása, amely főként négy kulcsfontosságú láncszemet foglal magában: előkezelést, bemerítést, lágyítást és utókezelést{0}}. A PVC mártott szigetelt gyűjtősín előkezeléséhez szükséges az olaj- és zsíreltávolítás, a felület érdesítése és az előmelegítés aktiválása a bevonat tapadása érdekében; A ragasztóanyag bemerítése megköveteli a ragasztóoldat viszkozitásának és merítési paramétereinek szigorú ellenőrzését az egyenletes bevonat biztosítása érdekében; A lágyítás háromlépcsős fűtési görbét alkalmaz, hogy biztosítsa a polimer megfelelő térhálósodását; Az utófeldolgozás gradiens hűtés, lézeres vágás és légtömörségi vizsgálat révén biztosítja a szigetelt hajlékony réz sín minőségét és biztonságát az akkumulátorcsomaghoz.
A Plastic Dipping Electric Copper Copper Busbar Custom Made bemerítési folyamatának lényege a teljes folyamatirányításban rejlik. A paraméterek pontos szabályozása az egyes lépésekben közvetlenül meghatározza a bevonat minőségét és hatékonyságát, amely négy fő szakaszra osztható: előkezelés, bemártás, lágyítás és utókezelés. Az előkezelési eljárás a bevonat tapadásának biztosításának alapja, amely főként három fő műveletből áll: zsírtalanítás és olajeltávolítás 10-12 pH-jú lúgos oldattal, ultrahangos tisztításhoz 5-8 percig, biztosítva, hogy a réz- és alumíniumrudak felületén a maradék olajfoltok 0,1 g/m²-nél kisebbek vagy egyenlők legyenek; A felület érdesítését 120 mesh méretű alumínium-oxid részecskék homokfúvásával érjük el, hogy az Ra felületi érdességet 1,6-3,2 μm között szabályozzuk, ezáltal javítva a ragasztóréteg tapadását; Az előmelegítés aktiválási szakaszában a műanyag merülő réz gyűjtősín előmelegítési hőmérsékletét 180-220 fokon kell tartani, míg az alumínium gyűjtősínét 150-180 fokon kell tartani. Az előmelegítési időt a munkadarab vastagságának megfelelően kell beállítani (például 120 másodperc egy 2 mm vastag rézsín esetén), és a teljes hőmérséklet-különbséget ± 5 fokon belül kell szabályozni.
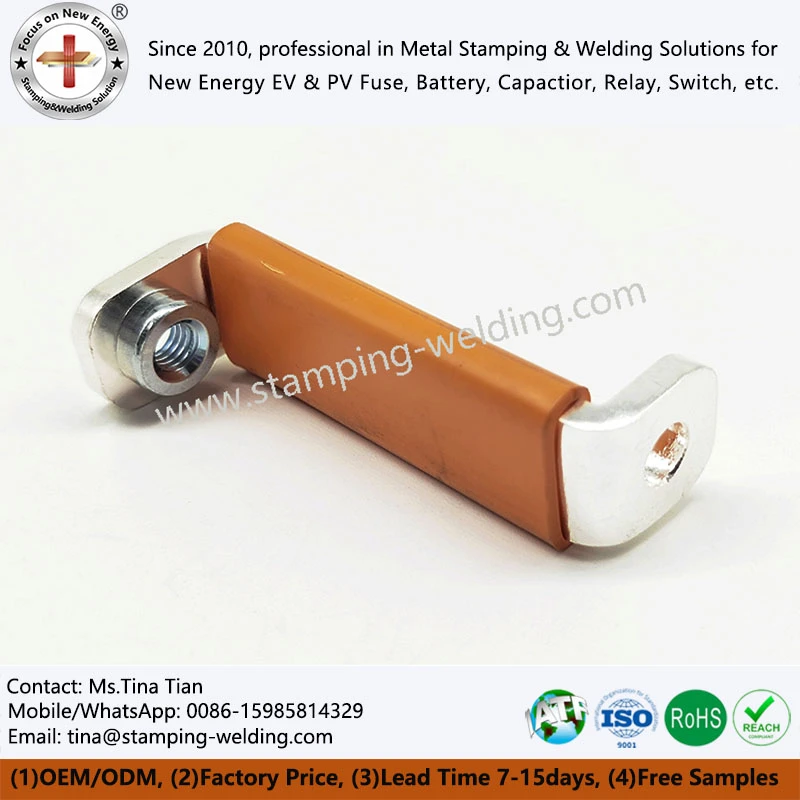
Alapparaméter-szabályozási és hibamegelőzési terv
A Dipping Busbar for Connection merülési folyamatának stabil alkalmazása a kulcsfontosságú vezérlési paraméterek pontos szabályozásán és a hibamegelőzésen alapul. Az alapvető ellenőrzési elemek és a megfelelő követelmények a következők: a ragasztó cél viszkozitási értéke 2000 ± 500 cP. Ha az eltérés túl nagy, az megereszkedést vagy hiányos lefedettséget okoz, ezért 2 óránként mintát kell venni, és rotációs viszkoziméterrel tesztelni kell; Ami az előmelegítési hőmérsékletet illeti, a PVC mártott laminált hajlékony réz célértékei 200 fok, az alumíniumrudaké pedig 170 fok. A hőmérsékleti eltérések 4 N/cm-nél kisebb tapadási és leválási erőket okozhatnak, amihez valós idejű -figyelés szükséges infravörös hőleképező eszközzel; A lágyító állandó hőmérséklet célhőmérséklete 200±5 fok. Az instabil hőmérséklet elégtelen keresztkötésekhez vezethet, ami a szigetelés meghibásodásához vezethet. Ez a DSC differenciális pásztázó kalorimetriával kimutatható; A hűtési sebességnek 5 fok/s vagy annál kisebbnek kell lennie. Ha túl gyors, akkor könnyen mikrorepedés terjedését okozhatja, amit a hűtési deformáció nagysebességű kamerával történő rögzítésével szabályozhatunk. Egy tipikus meghibásodási eset azt mutatja, hogy egy bizonyos energiatároló projektnél egyenetlen volt a lágyulási hőmérséklet (a doboz szélén a hőmérséklet 15 fokkal alacsonyabb volt), ami a bevonat felhólyagosodását és leválását eredményezte a sópermetezési vizsgálat után. Ezt követően a problémát a forró levegő keringtető ventilátorának növelésével oldották meg a hőmérséklet egyenletességének optimalizálása érdekében.
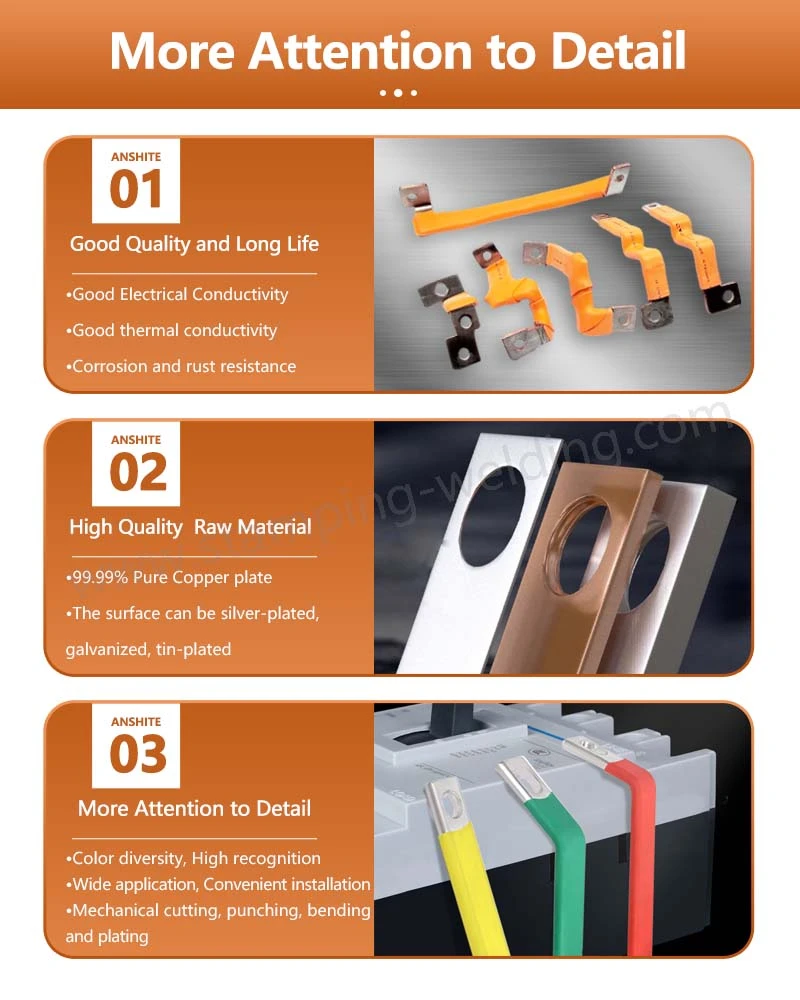
Alapvető technológiai alkalmazások és jövőbeli fejlesztési trendek
Összességében a PVC-bevonatú buszrudak impregnálási folyamata az akkumulátorcsomagok alkalmazásának középpontjában áll, kiegyensúlyozva a szigetelés megbízhatóságát, a hőelvezetési kompromisszumot és a könnyű súlyigényeket. E cél eléréséhez három alapvető útra van szükség: először is a munkalépések finomítása, ± 5%-os precíziós kezelés megvalósítása olyan kulcsfontosságú folyamatok esetében, mint az előmelegítés aktiválása, a viszkozitás szabályozása és a gradiens lágyítás; A második a forgatókönyvek testreszabása, a folyamatterv optimalizálása az akkumulátorok helyi bemerítésének és az energiatároló rendszerek teljes felületű vastag bevonásának eltérő igényeihez; A harmadik az anyaginnováció, amely áttöri a hagyományos anyagok teljesítménybeli korlátait olyan módszerekkel, mint a nano töltőanyagok hozzáadása és az alacsony hőmérsékletű ragasztók kifejlesztése{2}. A jövőben a szilárdtest-akkumulátoros magas-feszültségű platformok (800 V+) fokozatos népszerűsítésével a gyűjtősín-leválasztási folyamat az ultravékony bevonatok felé fog fejlődni (<0.5mm) and functional composites (integration of insulation, thermal conductivity, and electromagnetic shielding), further adapting to the application needs of high-end power transmission scenarios.
lépjen kapcsolatba velünk
Csapatunk a gyűjtősín-sorozatok gyártására összpontosít, és profi mérnöki csapattal rendelkezik. Ha jelenleg aPVC mártott szigetelt buszsínkiválasztási vagy műszaki értékelési szakaszban, kérjük, adja meg a projekt feltételeit és a legfontosabb paramétereket a műszaki megerősítéshez.


