


Rézsoros porszórt szigeteléstechnológiai iparági ismeretek részletes ismertetése
Jun 02, 2026
termék meghatározása
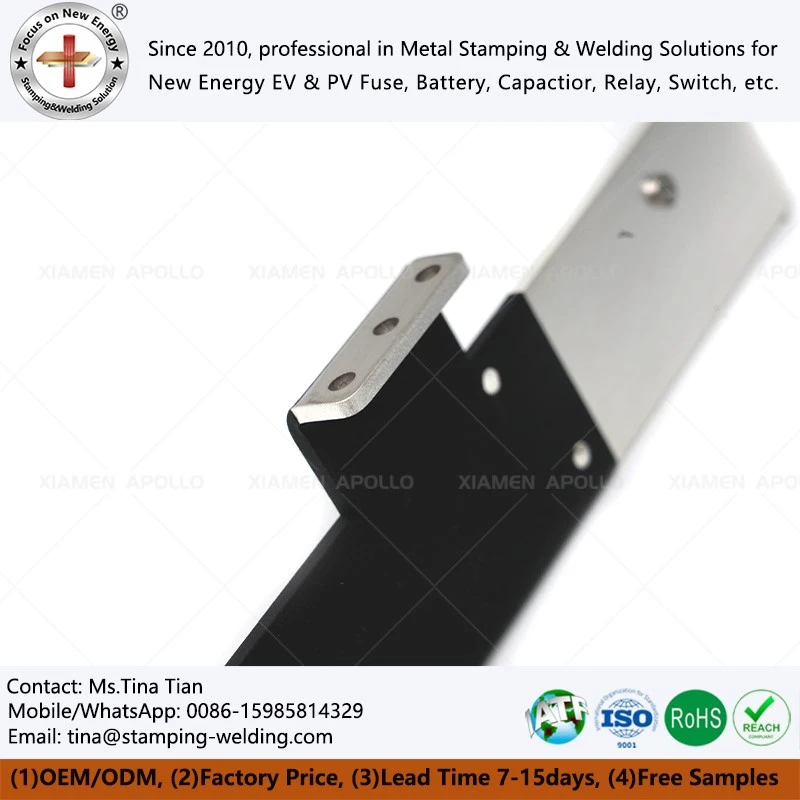
A rézrúd porszóró szigetelő termék egy elektromos csatlakozóelem, amely elektrosztatikus permetezési eljárással egységes és sűrű szigetelő bevonatot képez a rézrúd felületén. Ez a termék nagy-vezetőképességű rezet használ alapanyagként, epoxigyanta-alapú porbevonatot pedig szigetelőrétegként. A magas hőmérsékleten történő kikeményedés után erős kémiai kötés jön létre a bevonat és a réz alapanyag között. A szigetelt réz gyűjtősín alapvető jellemzője, hogy bevonata számos funkcióval rendelkezik, például elektromos szigetelés,-korróziógátló, mechanikai kopásállóság és égésgátlás. Megbízható áramütésvédelmet és fázisleválasztást tud biztosítani a rézrúd vezetőképességének feláldozása nélkül. A hagyományos hőre zsugorodó burkolási vagy bemerítési eljárásokkal összehasonlítva az Insulating Coatings Gyűjtősín előnyei az egyenletes vastagság, az erős tapadás, a légrés hiánya és a széles hőmérséklet-tartomány (-40 foktól +120 fokig). Az alkalmazási forgatókönyvtől függően a gyűjtősín-szigetelő festék (sínszigetelő festék/por) használhat epoxi, poliészter vagy epoxi-poliészter hibrid rendszereket, hogy megfeleljen a szigetelési és tartóssági követelményeknek különböző környezetekben, például beltéri energiaelosztásban, kültéri fotovoltaikában vagy új energiahordozó járművekben. A bevonat vastagsága általában 80-150μm között van. Magasabb feszültségszintű (például 1000 V feletti) rendszerek esetében két permetezési eljárással 200-300 μm vastagság érhető el, ezáltal nagyobb dielektromos szilárdság érhető el.
Anyagi előnyök
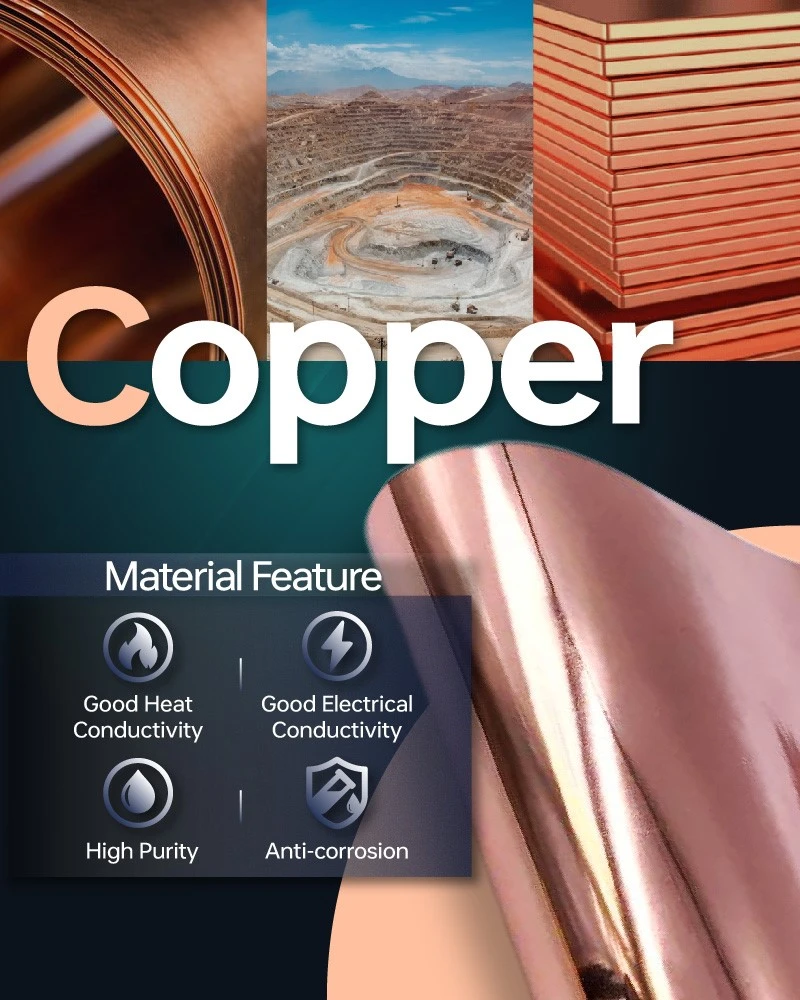
A rézsoros porszórt szigetelőtermékek alapanyagai alapvetően két részre oszlanak: alapanyag (rézsor) és bevonóanyag (porbevonat). Az alapanyag általában nagy -vezetőképességű T2 rézből (tisztaság 99,9%-nál nagyobb vagy egyenlő), vagy magasabb, -minőségű oxigén-mentes rézből készül, a nagy áramátviteli képességek biztosítása érdekében; a réz gyűjtősínek vághatók, lyukaszthatók, hajlíthatók és egyéb elő-előformázható eljárások a tervezési követelményeknek megfelelően, majd porszórt-bevonhatók és szigetelhetők. A bevonóanyag magja a Busbar Coating Powders, amelyek közül az epoxigyanta rendszer a leggyakrabban használt - epoxipor jó mechanikai szilárdsággal, kémiai stabilitással és elektromos szigetelési tulajdonságokkal rendelkezik. Kikeményedés után a térhálósodási sűrűség{11}}nagy, ami sűrű védőréteget képezhet, hatékonyan gátolva a nedvesség és a korrozív közeg behatolását. A hosszú távú{13}} kültéri használatot igénylő forgatókönyvek esetében a poliészter rendszerek népszerűbbek kiváló időjárásállóságuk miatt (ellenálló az UV sárgulásnak és krétásodásnak).
Szigorú égésgátló-követelmények esetén foszfor- vagy nitrogén-tartalmú égésgátló-anyagot kell hozzáadni a porformulához, hogy a porszórt réz sín elérje az UL94 V-0 égésgátló-értéket. Ezenkívül funkcionális töltőanyagok is hozzáadhatók a porbevonatokhoz -, például hővezető töltőanyagok (például bór-nitrid vagy meghatározott arányú nagy-tisztaságú rézpor) hozzáadása javíthatja a bevonat hővezető képességét, miközben megőrzi a szigetelő tulajdonságait, és elősegíti a rézrúd hőelvezetését; vezetőképes töltőanyagok hozzáadásával beállítható a bevonat felületi ellenállása, és olyan speciális helyzetekben használható, amelyek antisztatikus, de nem teljes szigetelést igényelnek. Minden poranyagnak meg kell felelnie az ROHS környezetvédelmi irányelveinek, és nem tartalmazhat olyan káros anyagokat, mint az ólom, higany, kadmium és hat vegyértékű króm.
Gyártási folyamat
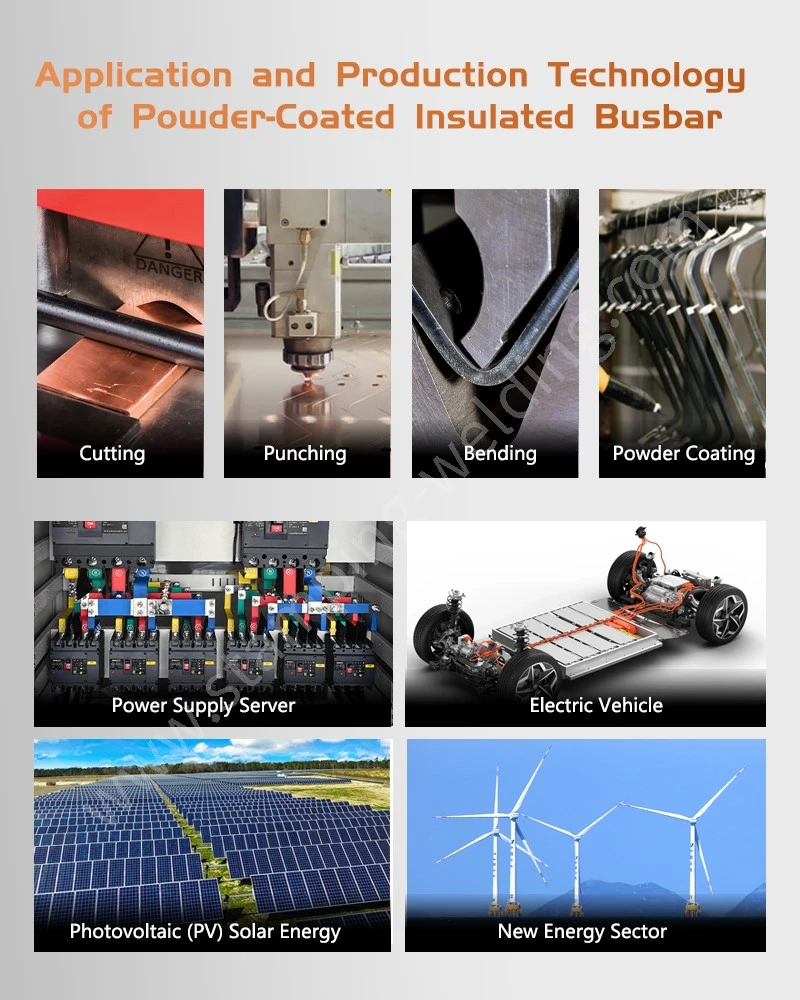
A rézsoros porszórás fő folyamatelemei közé tartozik az előkezelés-, az elektrosztatikus permetezés, a kikeményítés, a sütési és a hűtési ellenőrzés. Az előkezelés az első lépés a bevonat adhéziójának meghatározásához - a rézszalag felületét zsírtalanítani, mosni, pácolni (az oxidréteg eltávolításához), passziválni vagy foszfátozni kell, hogy mikroszkopikusan érdes és közepesen kémiailag aktív felületi állapotot hozzon létre, ami elősegíti az elektrosztatikus részecskék adszorpcióját és az ezt követő térhálósodást. Az elektrosztatikus permetezési folyamat során a szórópisztoly elektródája nagy feszültségű elektrosztatikus mezőt hoz létre (általában 60-90 kV), aminek következtében a porszemcsék negatív töltésűek és egyenletesen adszorbeálódnak a földelt rézrúd felületén a légáramlás és az elektromos térerő együttes hatására. Az epoxi porbevonattal szigetelt réz gyűjtősín esetében a por részecskeméret-eloszlása (általában a D50 30-40 μm) és a permetezési feszültség stabilitása közvetlenül befolyásolja a bevonat vastagságának egyenletességét.
A permetezés befejezése után a rézrúd belép a kemencébe, és 180{2}}200 fokos hőmérsékleten tartjuk 10-20 percig, így az epoxigyanta és a térhálósító szer keresztkötési reakción megy keresztül, így háromdimenziós hálószerkezet jön létre. A hűtési szakaszban kerülni kell a gyors lehűlést, hogy elkerüljük a repedéseket vagy a tapadás elvesztését a bevonaton belüli túlzott feszültség miatt. A helyi vezetőképességet igénylő epoxipermetű réz akkumulátorsínekhez (például csatlakozási lyukak vagy átfedő felületek) magas hőmérsékletnek{14}}álló szilikondugók vagy poliimid szalag használható a permetezés előtt. Kikeményedés után távolítsa el a maszkot, hogy pontosan exponált területeket kapjon. A végtermék bevonat vastagságát általában 80-150 μm tartományban szabályozzák. Magasabb szigetelési szintet igénylő alkalmazásoknál (például 1000 V feletti rendszerekben) kétpermetezéses és kétszeres keményedéses eljárással 200-300 μm vastagság érhető el.
Részletes megjelenítés
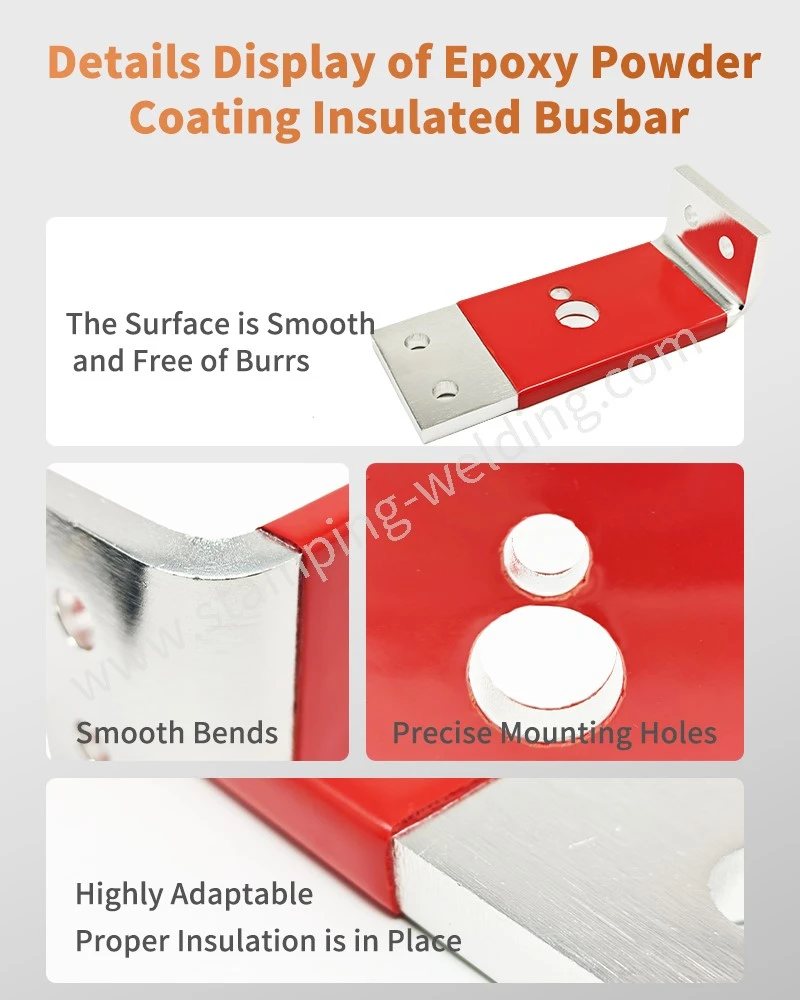
A jó minőségű -szigetelt réz sínek porbevonatának egyenletes fényűnek kell lennie, nyilvánvaló színeltérés, megereszkedés, narancshéj vagy részecskezárványok nélkül. A fényesség specifikus szintje (magas-fényes, félfényes vagy matt) a mattítószer arányától függ a porkészítményben, és az ügyfelek az alkalmazás alapján választhatnak - például a matt bevonatok gyakoribbak az elektromos szekrényekben, ahol csökkenteni kell a kezelő vizuális fáradtságát, míg a kültéri berendezésekben előnyben kell részesíteni, mivel a könnyű bevonat szükséges. a felületek simábbak és kevésbé valószínű, hogy por gyűlik össze. A bevonat felületén nem lehetnek lyukak, buborékok vagy alsó{7}}hibák. Ezeket a hibákat nagyfelbontású ipari kamerával vagy nagyítóval{9}} lehet felfedezni. Az okok közé tartozhatnak a hiányos előkezelés által okozott helyi szennyeződések, a túlzott permetezési feszültség által okozott vissza{12}ionizációs leállás, vagy a túlzott kikeményedési hőmérséklet által okozott gyantabomlás. Ezenkívül az Insulating Coatings gyűjtősínnek természetes fényben mentesnek kell lennie szivárványfoltoktól vagy fehéresedéstől - a szivárványfoltokat általában a bevonat egyenetlen vastagsága által okozott fényinterferencia hatások okozzák, míg a fehérességet a por elégtelen kötése vagy nedvessége okozhatja.
Azon rézrudak esetében, amelyeknek vezetőképesnek kell maradniuk, és bizonyos helyeken szabadon kell maradniuk (például a két végén lévő csatlakozó lyukaknál vagy az átfedő felületeken), az árnyékolás határvonalának egyenessége és tisztasága fontos mutató a megmunkálási színvonal méréséhez. A kezelõk magas hõmérsékletû szilikondugókat, poliimid szalagot vagy egyedi fémmaszkoló eszközöket használnak, hogy a permetezés elõtt pontosan lefedjék a kitett területeket. Magas-hőmérsékletű, 200 fokos kikeményedés után a maszk eltávolításakor tiszta, sorja{5}}mentes határvonalat kell kialakítani. A bevonat és a szabaddá tett rézfelület közötti átmeneti zóna szélességét a határnál általában 0,5 mm-en belül szabályozzák. Ha a bevonat túlcsordul az epoxi porbevonattal szigetelt réz gyűjtősín árnyékolási határánál (vagyis a bevonat lefedi azt a területet, amelyet szabaddá kell tenni), az megnövekedett érintkezési ellenálláshoz vagy csavarozási nehézségekhez vezet; fordítva, ha a bevonat túlságosan összezsugorodik, a szabad terület túllépi a tervezési tartományt, ami biztonsági kockázatokat, például nem megfelelő kúszótávolságot okozhat. Ezért a tömeggyártás során rendszeresen ellenőrizni kell a maszkoló szerszámok integritását, és mintavételt kell végezni az egyes terméktételek határállapotának megerősítésére.
lépjen kapcsolatba velünk
Teljes körű{0}}folyamatirányítást vállalunk onlineRéz gyűjtősínek a bevonatnálvastagságmérő rendszer és köteg{0}}nyomon követhető vizsgálati jelentések a magszállítás garanciájaként. Üdvözöljük a műszaki paraméterek vagy mintarajzok benyújtását, és mérnökeink elkészítik a gyárthatóság értékelését és a minta szállítási tervet.


