


A réz érintkezőkés termékek iparági ismereteinek részletes elemzése
Jun 03, 2026
termék meghatározása
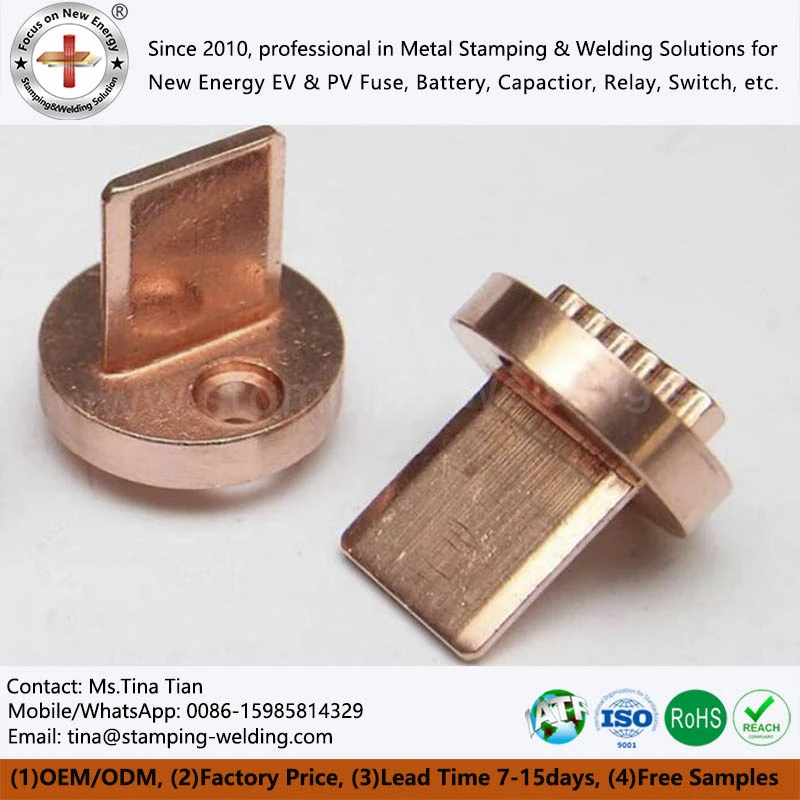
A vörösréz-ezüst{0}}bevonatú vörös lyukasztó/hidegen sajtolt érintkezőpenge egy réz-alapú biztosíték érintkezőlapátos termék, amelyet piros lyukasztási (melegkovácsolási) vagy hidegen sajtolt alakítási eljárásokkal gyártanak, és a felületén ezüstréteggel vannak bevonva. A hagyományos bélyegzett érintkezőkhöz képest a piros sajtolt/hidegen sajtolt érintkezők nagyobb anyagsűrűséggel, jobb vezetőképességgel és bonyolultabb geometriai alakformáló képességgel rendelkeznek, és különösen alkalmasak nagyáramú biztosítékokhoz, amelyeknél magasabb az áramterhelhetőség és a mechanikai szilárdság követelménye. Az ezüstözött sárgaréz késérintkezők ezüstözött{5}}sárgaréz érintkezők, amelyek réz helyett sárgaréz mátrixot használnak, hogy jobb megmunkálhatóságot és feszültség-lazító ellenállást érjenek el, miközben megőrzik a magas elektromos vezetőképességet. Alkalmasak közepes-áramú alkalmazásokhoz, amelyek költségérzékenyek-, és nem igényelnek rendkívül alacsony ellenállást. Az ezüstözött rézötvözetből készült végharangok ezüstözött{11}}rézötvözet zárókupakjai. Ezek szerkezeti részek a biztosíték mindkét végén. A vörös lyukasztási eljárással egy darabból vannak kialakítva.
Rendelkeznek a zárósapka mechanikus tömítő funkciójával és az érintkezőlap elektromos csatlakozási funkciójával is, csökkentve a hegesztési pontok számát a biztosítékon belül. Az ezüstözött sárgaréz késérintkezők a vörösrézzel bevont, ezüst{1}} érintkezőkések lényegi leírása. Hangsúlyozza, hogy az alapanyag réz, a felület ezüst-bevonatú, a forma pedig pengeszerű-kontaktkés szerkezet. Az ezüstözött sárgaréz késérintkezők újra megjelennek a termékcsaládban, és a különböző ipari szabványok szerinti elnevezési konvenciók eltérései miatt valójában az ezüstözött sárgaréz késérintkezők ugyanazon kategóriájára utalnak, mint korábban említettük. Az ezüstözött-rézötvözet végharangok változata, amely kiemeli a rézötvözet végsapkák tömítését és vezetőképességét a nagyfeszültségű biztosítékokban. A Forged Copper Components a vörös lyukasztó/hidegsajtolható érintkezőkések folyamatának leírása. A hagyományos sajtoló alkatrészekhez képest a kovácsolt alkatrészek belső szerkezete sűrűbb, pórus- és zsugorodásmentes, és alkalmas nagyobb mechanikai igénybevételnek és áramterhelésnek ellenállni. A nagy-sebességű biztosítékérintkező egy nagy-sebességű biztosítékérintkező, amelyet kifejezetten gyors{14}}működésű biztosítékokban használnak. Az érintkező pengének rendkívül alacsony hőkapacitással és magas hősokkállósággal kell rendelkeznie. Segítségével az olvadék gyorsan eléri az olvadáspontot a rövidzárlati áram{17}}emelkedésének kezdeti szakaszában.
Anyagi előnyök
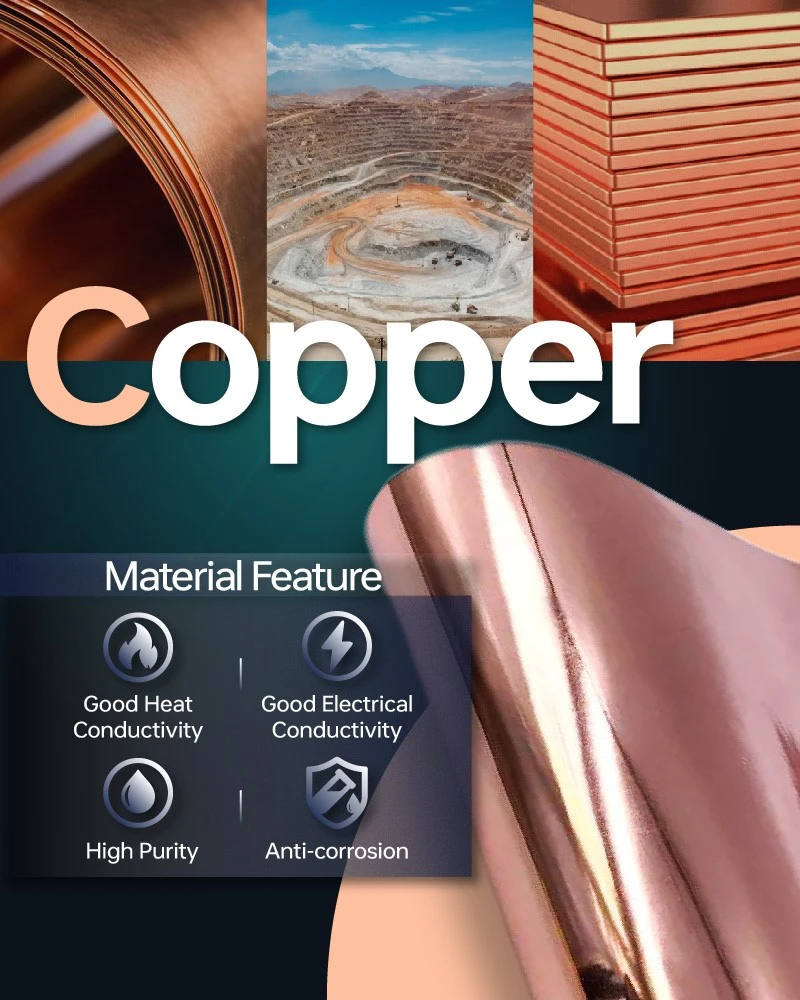
Az ezüstözött -vörösréz/hidegen sajtolt-érintkezőlapátok alapanyaga főként nagy-tisztaságú réz. Az általánosan használt minőségek a következők: T2, TU1 (oxigénmentes réz), C11000, C10100 stb. A vörösréz réztartalmának legalább 99,9%-nak kell lennie, az elektromos vezetőképesség pedig elérheti az IACS 100%-át. Ez egy ipari fém, amelynek elektromos vezetőképessége az ezüst után a második helyen áll. A hagyományos bélyegző érintkezőkésekben használt hidegen{14}}hengerelt szalagtól eltérően a piros lyukasztó/hidegen sajtoló érintkezőkések alapanyaga rézrudak vagy rézrudak, amelyeket hevített kovácsolással vagy normál hőmérsékletű extrudálással alakítanak ki. Az alakítási folyamat során az anyag heves képlékeny áramláson megy keresztül, a szemcsék finomodnak és a belső hibák, például pórusok megszűnnek, végül az elméleti értékhez közeli sűrűségű kovácsolást kapunk. Az ezüstözött sárgaréz késérintkezőknél az alapanyag sárgaréz (például H62, HPb59-1). Elektromos vezetőképessége körülbelül 30-40% a vörösrézé (kb. 30-40% IACS), de a szakítószilárdsága (akár 350-450 MPa) és keménysége lényegesen nagyobb a vörösrézénél, a sárgaréz pedig jó megmunkálhatósággal rendelkezik.
Azokban az alkalmazásokban, ahol az érintkezőkéseknek nagy szerelési nyomatékokat kell kibírniuk, vagy menetes csatlakozásokra van szükség, a sárgaréz alap a megfelelőbb választás. Az ezüstözött-rézötvözetből készült végharangok alapanyaga rézötvözet (például berillium réz, króm-cirkónium réz). Ezek az ötvözetek kiválóan ellenállnak a magas-hőmérsékletű lágyulásnak és a feszültséglazításnak, miközben megőrzik a magas elektromos vezetőképességet (akár 80%-os IACS). Nagy áramsűrűség mellett a közönséges réz 200 fok körül kezd meglágyulni, míg a króm-cirkónium réz 400 fok feletti keménységet és szilárdságot képes fenntartani. A kovácsolt réz alkatrészek esetében az anyag kovácsolási tulajdonságai kulcsfontosságú értékelési mérőszámok. A réz folyékonysága vörös lyukasztási (melegkovácsolási) hőmérsékleten meghatározza, hogy a formaüreg kitölthető-e és tiszta geometriai alakzatot kaphatunk-e. Általában közepes oxigéntartalmú rézrudakat választanak. A túlzott oxigéntartalom a melegkovácsolás során hidrogénrepedéseket okozhat. A High Speed Fuse Contact esetén az anyag hőkapacitásának és hővezető képességének pontosan meg kell egyeznie a biztosíték kialakításával. A nagy-tisztaságú oxigén-mentes réz (TU1 vagy C10100) választásával a legstabilabb elektromos vezetőképesség és termofizikai tulajdonságok érhetők el, így a biztosítékok gyártói konzisztens olvadási jelleggörbéket tarthatnak fenn a tételes gyártás során.
Részletes megjelenítés
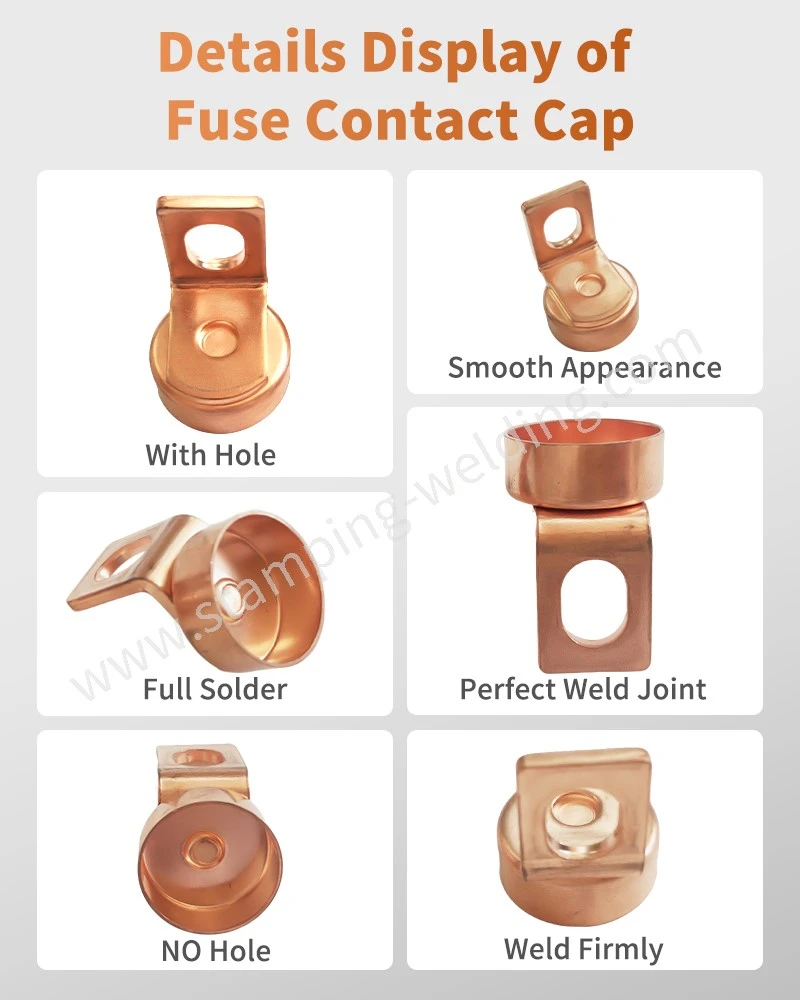
Az ezüstrézzel bevont, piros lyukasztó/hidegen sajtolt érintkezőkések minősége a nyersanyagoktól a késztermékek bevonatáig több részletben is megmutatkozik. Az első a kovácsolás belső sűrűsége - végezzen metallográfiai megfigyelést az ezüstözött sárgaréz késérintkezők keresztmetszetén-. A minősített piros lyukasztott/hidegen sajtolt érintkezőknek egységes és finom, egyenirányú kristályszerkezetet kell mutatniuk látható pórusok, zsugorodás vagy repedések nélkül. A hagyományos bélyegző érintkezőkésekhez képest a kovácsolt alkatrészek keresztmetszetének-mentesnek kell lennie a leválástól, ami a vörös sajtolási/hidegen sajtolási folyamat alapértéke. A második a kulcsméretek pontossága és konzisztenciája - az ezüstözött sárgaréz késérintkezők betétrészéhez, használjon mikrométert a vastagság mérésére három különböző pozícióban, és a maximális és minimális értékek közötti különbséget 0,03 mm-en belül kell szabályozni. Ezüst{11}}rézötvözetből készült végharangok esetén a végsapka belső átmérője és a kerámia csőtest közötti illeszkedési rést 0,05 és 0,10 mm között kell szabályozni. Ha túl kicsi, akkor az összeszerelés nehézkes lesz, ha pedig túl nagy, az a tömítést érinti. A harmadik részlet a hajlítás és az átmeneti csíkok állapota - helyezze a kovácsolt réz alkatrészeket nagyító alá, és figyelje meg, hogy a kovácsolt R sarkoknak tisztának és teljesnek kell lenniük, hajtogatási vagy alátöltési hibák nélkül. A hajlítási terület külső sarkaiban nem lehetnek mikro{18}}repedések. Még ha ezüstbevonattal is borítják, a repedések hosszú távú használat során{20}}tágulhatnak.
A negyedik részlet az ezüstözött -bevonatú réteg - minősége az ezüstözött sárgaréz késérintkezők esetében. 10-szeres nagyítóval figyelje meg a bevont felületet. Egyenletesnek és világosnak kell lennie, hólyagosodás, hámlás vagy szabaddá váló réz nélkül. A salétromsav cseppteszt segítségével gyorsan megállapítható, hogy nincs-e hiányzó bevonat - csepp tömény salétromsav a bevonat felületén, az ezüstbevonat lassan reagál, és a szabaddá vált réz hevesen buborékol. A nagy sebességű{7}}biztosítékérintkezők esetében, amelyeknek ellenállniuk kell a be- és kihúzási kopásnak, az ezüstözött réteg keménysége és vastagságának egyenletessége kulcsfontosságú. A túl vékony bevonat többszöri be- és kihúzás után elhasználódik. Az ötödik részlet a megmunkált felület simasága - ne legyenek nyilvánvaló késnyomok vagy sorja a megmunkált részeken, például az érintkezőkés homlokfelületén, a pozicionáló lyukakon és a meneteken. A menetes részt átmenő{12}}és-ütközőmérővel kell ellenőrizni, hogy biztosítsa a csavarral való sima illeszkedést. Az ezüstözött sárgaréz késérintkezők menetes furatainál azt is ellenőrizni kell, hogy nem halmozódott-e fel ezüstözött réteg a menet tövében, ami a tűrésméreteken túli-eredményt{16}} eredményezi. A hatodik könnyen figyelmen kívül hagyható részlet a kovácsolt - sav- áramlási vonalainak iránya, maratja a kovácsolt réz alkatrészek keresztmetszetét-, és figyelje meg a fém áramlási vonalait. Az ideális áramlási vonalakat az érintkező kés körvonala mentén kell elosztani, nem pedig levágni. Az áramvonalas irány mentén jobbak az anyag mechanikai tulajdonságai, és erősebb a kifáradási repedésekkel szembeni ellenálló képessége.
Gyártási folyamat
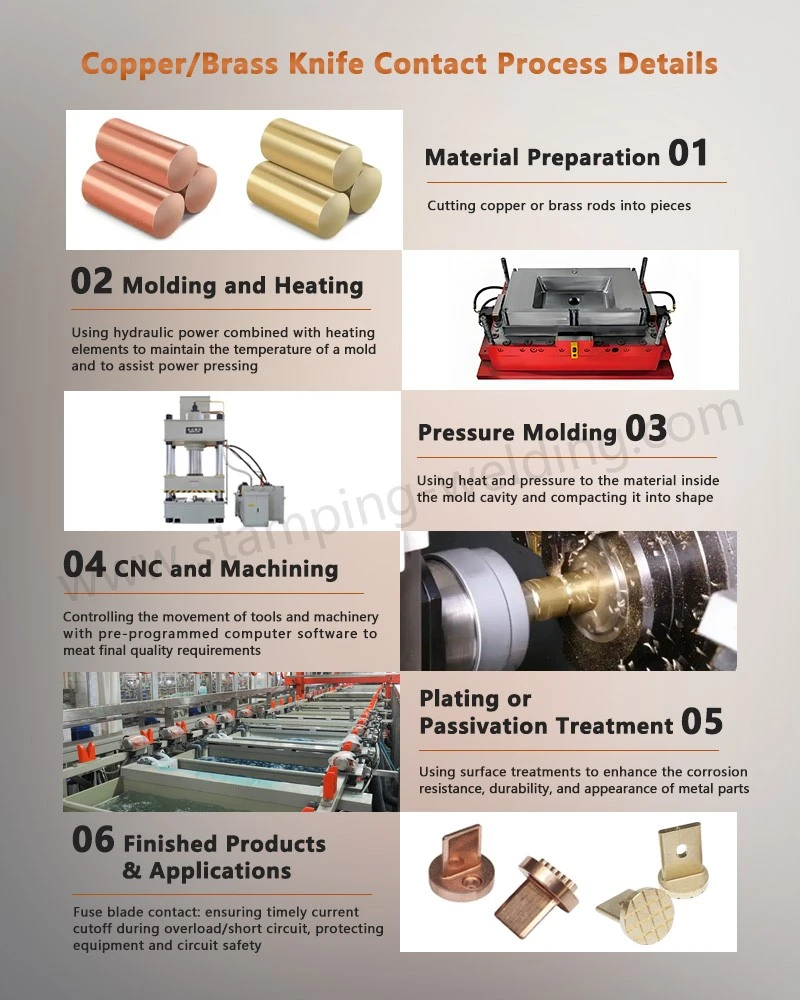
Az ezüstözött -rézvörös lyukasztó/hidegen sajtoló érintkezőkések gyártási folyamata melegkovácsoláson (piros lyukasztáson) vagy hidegen sajtoláson alapul. A jellemző folyamat a következő: 1. lépés: Vágás – Vágja a réz- vagy sárgaréz kerek rudat meghatározott hosszúságú üres részekre. Az egyes szakaszok térfogatát pontosan ki kell számítani, és valamivel nagyobbnak kell lenniük, mint a végső kovácsolás térfogata, hogy a formaüreg a kovácsolás során teljesen feltöltődjön anélkül, hogy túlzott felvillanást vagy elégtelen töltést okozna. Az ezüstözött sárgaréz késérintkezőknél a sárgaréz jól vág, és automata esztergagépekkel nagy sebességgel vágható. 2. lépés: Melegítés (piros lyukasztási folyamat) – Helyezze a réz nyers részt egy fűtőkemencébe, és melegítse 750-850 fokra (a réz átkristályosodási hőmérséklete fölé). A fűtésnek egyenletesnek kell lennie, és kerülni kell a túlégetést. A túlégetés a rézanyag belső szemcsehatárainak oxidációját okozza, és súlyosan csökkenti a kovácsolás mechanikai tulajdonságait. A melegítési időt a nyersdarab átmérője alapján határozzuk meg, általában 1-2 perc 10 mm átmérőnként. A kovácsolt réz alkatrészek esetében a hevítési folyamatot védő atmoszférában kell végrehajtani, hogy csökkentse az oxidréteg képződését a réz felületén.
3. lépés: Kovácsolás alakítása – A felmelegített nyersdarabot gyorsan átvisszük a piros lyukasztóformába, és egy súrlódó prés vagy hidraulikus prés hatására a fém plasztikusan áramlik és kitölti a formaüreget. A kovácsolási sebesség nem lehet túl gyors, hogy a fémnek elegendő ideje legyen a forma minden sarkába áramolni. Az összetett formájú egy-darabos termékeknél, mint például az ezüst-bevonatú rézötvözet végharangok, több-állású kovácsolásra lehet szükség - először elő-kovácsolásra, hogy durva körvonalat alakítsanak ki, majd végső kovácsolást a pontos forma eléréséhez. 4. lépés: Vágás (hidegsajtolási eljárás) – A hidegsajtolási eljárást alkalmazó termékeknél (például néhány ezüstözött sárgaréz késérintkező) a sárgaréz nyersdarabot közvetlenül a hidegsajtolási formába helyezik, és a fémet szobahőmérsékleten, nagy nyomással áramlási{10}}formázza. A hidegsajtolás után általában a munkadarab szélén van egy villanás, amelyet élvágó szerszámon keresztül kell eltávolítani. A hidegsajtolási eljárás nem igényel fűtést, magas gyártási hatásfokkal és jó felületi minőséggel rendelkezik, de az anyag jó plaszticitását és nagy berendezési űrtartalmát igényli. 5. lépés: Precíziós megmunkálás – a kovácsolt érintkezőpenge nyersdarabot részben be kell fejezni. Tipikus folyamatok a következők: végesztergálás (az érintkezőlap hosszának biztosítására), pozicionáló lyukfúrás (a biztosíték összeszerelése során történő pozicionáláshoz), menetfúrás (csavaros{16}}rögzített érintkezőlapátok esetén) és letörés sorjázása. A nagy-sebességű biztosítékérintkező esetén a hőkapacitás csökkentése és a válaszsebesség javítása érdekében a súlycsökkentő lyukakat vagy a hőelvezetési réseket is ki kell nyitni az érintkezőlapon.
lépjen kapcsolatba velünk
Egyablakos{0}}szolgáltatást biztosítunk a következőnek:Ezüstözött réz kés érintkezőkaz anyagválasztástól a piros lyukasztó/hidegen sajtolt formatervezésen, a precíziós kovácsoláson, megmunkáláson át az ezüstözött felületkezelésig. A mérnöki csapat gyorsan elkészíti a megoldás tervezését az Ön névleges áramerőssége, telepítési módja és környezetvédelmi követelményei szerint. Üdvözöljük, hogy rajzokat vagy mintákat nyújtson be folyamatértékeléshez és mintadokkoláshoz.


